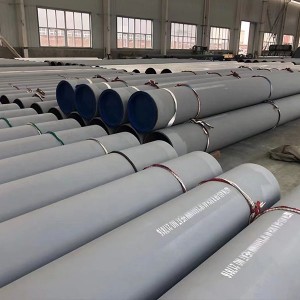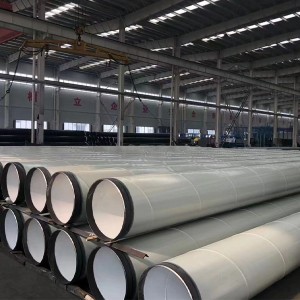


9711 Standaard spiraalvormige stalen buis
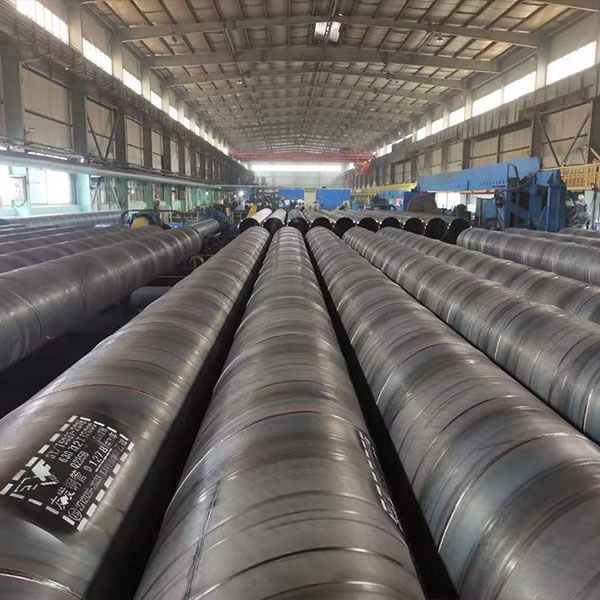


De 9711-norm spiraalvormige stalen buis wordt ook wel nationale norm spiraalvormige stalen buis genoemd. De vermoeiingssterkte van de 9711-norm spiraalvormige stalen buis is voornamelijk gebaseerd op de spanning die optreedt wanneer de buis breekt na een bepaalde tijd onder hoge temperatuursomstandigheden. Dit wordt de vermoeiingssterkte genoemd. De permanente sterkte verwijst meestal naar de mate van scheurvorming van het monster na 5 tot 10 uur onder bepaalde temperatuursomstandigheden.
Hoofdzakelijk gebruikt voor: olie, aardgas
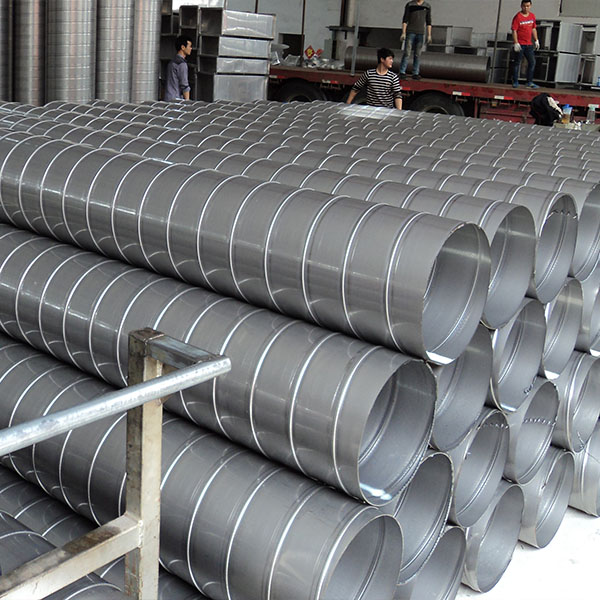
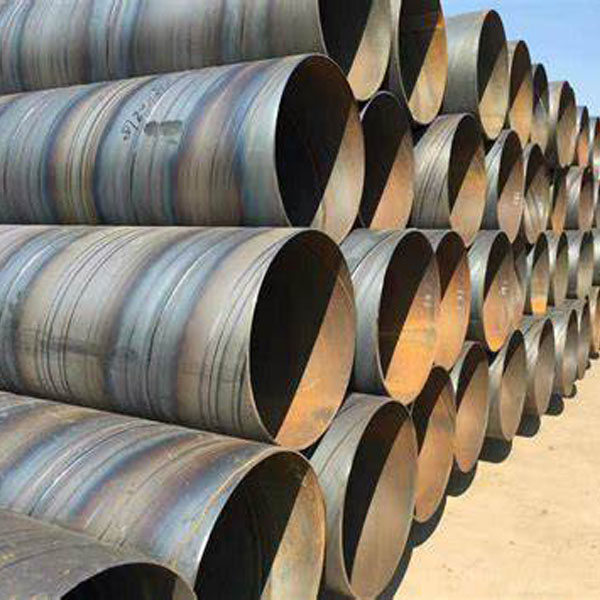
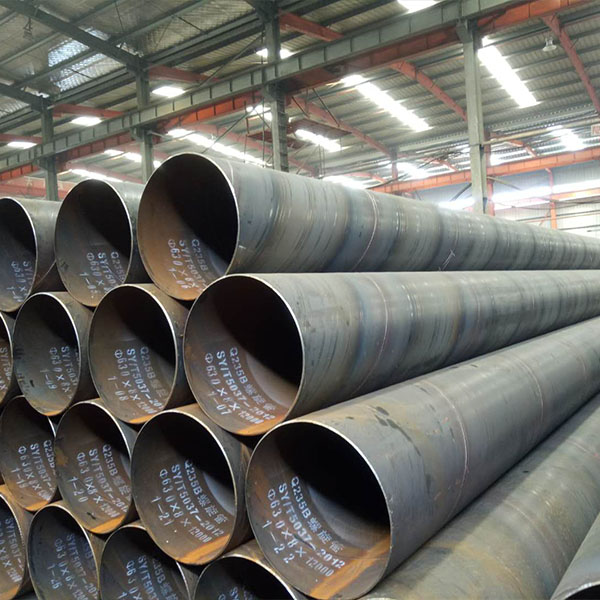
(1) De grondstoffen zijn stalen strips, lasdraden en fluxen. Strikte fysieke en chemische inspecties zijn vereist vóór de investering.
(2) Bij de stompe verbinding van de kop en het uiteinde van de stalen strip wordt gebruik gemaakt van enkel- of dubbeldraads onderpooglassen. Na het oprollen tot een stalen buis wordt automatisch onderpooglassen toegepast om de lasnaden te repareren.
(3) Voordat de strip wordt gevormd, ondergaat deze nivellering, randafwerking, randschaven, oppervlaktereiniging en transport, en een voorbuigbehandeling.
(4) De elektrische contactdrukmeter wordt gebruikt om de druk van de cilinders aan beide zijden van de transportband te regelen, zodat de strip soepel wordt getransporteerd.
(5) Ga voor externe of interne controle bij het walsvormen.
(6) Het apparaat voor het controleren van de lasnaadspleet wordt gebruikt om ervoor te zorgen dat de lasnaadspleet voldoet aan de lasvereisten, en de pijpdiameter, de mate van uitlijningsfout en de lasnaadspleet worden allemaal strikt gecontroleerd.
(7) Zowel bij het inwendig als bij het uitwendig lassen wordt gebruikgemaakt van een Amerikaanse Lincoln Electric lasmachine voor enkel- of dubbeldraads onderpoederlassen, om zo stabiele lasspecificaties te verkrijgen.
(8) De lasnaden worden allemaal geïnspecteerd door een online, continu ultrasoon, automatisch foutdetectie-instrument, dat een 100% niet-destructieve testdekking van spiraallassen garandeert. Als er een defect is, geeft het instrument automatisch een alarm en spuit het een markering, zodat de productiemedewerkers op elk moment de procesparameters kunnen aanpassen om het defect tijdig te verhelpen.
(9) Een luchtplasmasnijmachine wordt gebruikt om de stalen buis in afzonderlijke stukken te snijden.
(10) Nadat de stalen buizen in afzonderlijke buizen zijn gesneden, moet elke partij stalen buizen een strenge eerste inspectie ondergaan om de mechanische eigenschappen, de chemische samenstelling, de smelttoestand van de lassen en de oppervlaktekwaliteit van de stalen buizen te controleren en niet-destructieve inspecties uit te voeren om te garanderen dat het buizenproductieproces gekwalificeerd is. Daarna kan de productie officieel van start gaan.
(11) De onderdelen met continue ultrasone foutdetectiemarkeringen op de las worden opnieuw onderzocht met behulp van handmatige ultrasone inspectie en röntgenstraling. Als er na de reparatie een defect is, wordt het onderdeel opnieuw niet-destructief onderzocht totdat is bevestigd dat het defect is verholpen.
(12) De pijpen waar de lasnaden van de stalen strips en de D-vormige verbindingen die de spiraalvormige lasnaden kruisen, worden allemaal geïnspecteerd door middel van röntgentelevisie of filmopnamen.
(13) Elke stalen buis ondergaat een hydrostatische druktest, waarbij de druk wordt gemeten met een radiale afdichting. De testdruk en -tijd worden strikt gecontroleerd door het hydraulische microcomputerdetectieapparaat voor stalen buizen. De testparameters worden automatisch afgedrukt en geregistreerd.
(14) Het uiteinde van de pijp wordt mechanisch bewerkt, zodat de verticaliteit van het eindvlak, de afschuinhoek en de stompe rand nauwkeurig kunnen worden gecontroleerd.